


SMC flydeevne og dets forhold til forme
Aug 06, 2026
SMC (Sheet Molding Compound) er en glasfiber-forstærket termohærdende støbemasse, som i sagens natur har høj viskositet og lang fiberlængde.,Flydeevnen er udelukkende drevet af høj-temperatur- og-højtryksstøbning, og formstrukturen er den vigtigste eksterne faktor, der bestemmer kvaliteten af materialeflowet og produktfejl,De to begrænser hinanden gensidigt.
I. Temperaturzoneringen af formen ændrer direkte flowkapaciteten af SMC.
Temperaturen af formen påvirker harpiksens viskositet.SMC Den umættede matrix polyester bliver blød, når den opvarmes og opnår dermed flydende:
Lav formtemperatur: Harpiksviskositeten er høj, og materialestrømmens modstand øges kraftigt, hvilket resulterer i utilstrækkelig fyldning, materialemangel og dårlig styrke af svejselinjen;
Høj formtemperatur: Overfladeharpiksen gennemgår hurtigt for tidlig hærdning (for-gelering), og danner en hård skal, der blokerer strømmen af det indre materiale, hvilket fører til bobler, delaminering og strømningsmønstre. Det konstante temperaturområde for konventionelle SMC-kompressionsstøbeforme: 130-155 grader. For store og tyndvæggede produkter skal temperaturreguleringen opdeles i zoner, og materialestrømmens ende skal opvarmes passende.
Temperaturforskellen i formen forårsager en forskel i flowHvis temperaturforskellen mellem formkernen og formhulrummet er for stor, vil materialet fortrinsvis flyde til området med højere temperatur og lavere modstand, hvilket resulterer i ujævn fordeling af glasfibre og lokal materialemangel.
II. Udformningen af kavitetsstrukturen bestemmer materialestrømningsvejen og strømningsmodstanden.
1. Produktets vægtykkelse
· Tykke-væggede hulrum: Materialestrømningskanalen er bred, med lav strømningsmodstand og jævn fyldning, men den er tilbøjelig til ophobning af gasbobler;
· Tyndt-vægget hulrum: Mellemrummet er snævert, og glasfibrene er meget tilbøjelige til at bygge bro og blokere materialet, hvilket resulterer i et betydeligt fald i fluiditeten. Det er nødvendigt at øge pressemaskinens tryk og optimere placeringen af materialet.
2.Runde hjørner, trækvinkel, forstærkningsribber
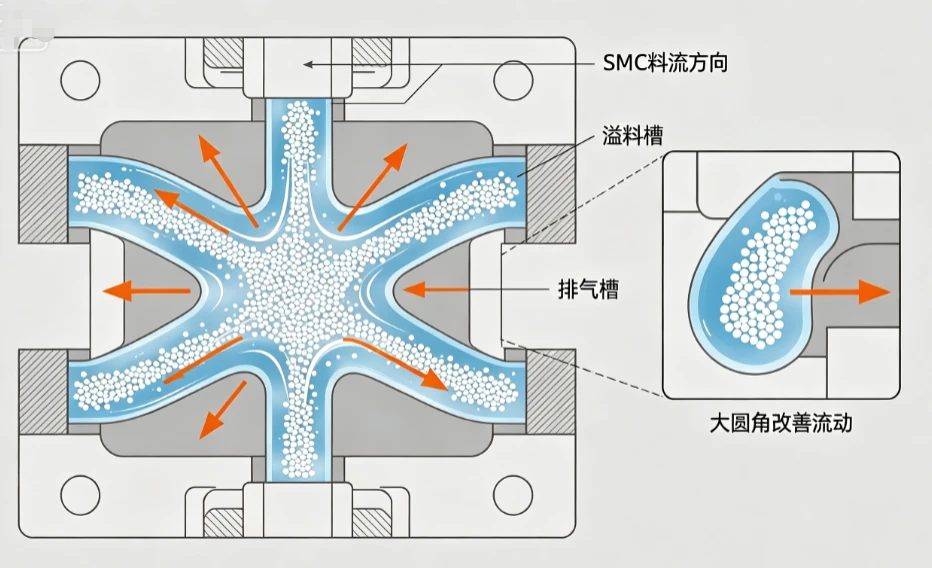
Skarpe hjørner, små R-vinkler: Modstanden mod materialestrømændringer er høj, hvilket medfører, at fibre bliver filtret sammen og akkumuleres, og flowet afbrydes; når formens afrundede hjørne R er større end eller lig med 2 mm, kan flowet forbedres væsentligt;
Dybe ribber, smalle riller: De tilhører smalle strømningskanaler, og SMC-glasfibre er tilbøjelige til at sætte sig fast, hvilket gør fyldningen af formen vanskelig. Det er nødvendigt at udvide ribbens rod og tilføje overløbsriller;
Utilstrækkelig trækvinkel: Friktionsmodstanden på formhulrummets sidevægge øges, hvilket forhindrer materialet i at bevæge sig fremad.
3.Kavitetsareal og proceslængde
Jo længere processen er, jo større er den kumulative modstand langs linjen med SMC, og jo mere signifikant er faldet i terminal fluiditet; for langvarige-procesprodukter er det nødvendigt at fordele råmaterialerne rimeligt og øge overløbskanten for at hjælpe med udledning.
III. Støbe-/overløbssystemet er nøgleformstrukturen til styring af flowet.
Overløbsbeholder (overløbskant)At skabe overløbsområder omkring formen er den mest almindelige metode til at forbedre flowet af SMC: Under støbeprocessen strømmer overskydende harpiks, luft og materialer med lav-viskositet ind i overløbskanalen først, hvilket kontinuerligt giver en strømningsdrivkraft til det indre af formhulrummet, fjerner luftbobler og forhindrer svejselinjer. Skimmelsvamp uden overløbskanal er tilbøjelig til utilstrækkelig fyldning.
Blankt positioneringshulrum, strømningsstyrende hældningEn styrende hældning er lavet ved støbeformens materialetilførselsområde for at styre SMC'en til at spredes jævnt i alle retninger, hvilket forhindrer materialeblokeringen i at få materialet til at flyde ensrettet eller forårsage lokal fibersammenlægning.
UdstødningsstrukturDybden af formens udluftningsrille er generelt 0,03 til 0,08 mm: Hvis gassen ikke kan udledes, vil det forårsage en luftblokering, der direkte blokerer materialestrømmen; dårlig udluftning vil vise sig som en tilsyneladende dårlig fluiditet, men faktisk skyldes det blokering af gas.
Formens overfladefinish, friktion ved skillefladen og dens indvirkning på flowet
· Grove hulrum, ridser, korrosionshuller: Forøg friktionsmodstanden mellem SMC og formvæggen, sænk materialets flowhastighed og forårsager flowmærker på produktets overflade;
·For stort mellemrum mellem skillefladen: Efter påføring af tryk flyder harpiksen ud i store mængder fra skillefladen, hvilket resulterer i utilstrækkeligt materiale inde i hulrummet, hvilket tilsyneladende indikerer utilstrækkelig flydeevne; for lille et mellemrum fører til dårlig udstødning og høj modstand.
VI. Formens stivhed og formens lukkespalte påvirker indirekte den effektive fluiditet.
Efter at pressemaskinen har påført tryk, hvis formens stivhed er utilstrækkelig, vil der være en lille formudvidelse, tykkelsen af det lokale hulrum vil stige, og materialestrømfordelingen bliver uordnet. Ujævnt formlukningsgab vil resultere i uensartet materialestrømningshastighed på forskellige steder, ujævn tykkelse af produktet og uordnet fiberorientering.
V. Korrespondance mellem almindelige strømningsdefekter i skimmelsvampe og deres årsager
|
usundt fænomen |
Hovedårsagen til skimmelsvampen |
|
Utilstrækkelige materialer, utilstrækkelig fyldning af formen |
Lang proces, tynde vægge, smalle ribber, lav formtemperatur, fravær af overløbskanal, blokeret udstødningsport |
|
Overfladen hvirvler og kruser |
Dårlig hulrumsfinish, stor temperaturforskel, for skarpe hjørner og ujævn materialestrømningshastighed |
|
Lagdeling, bobler |
Utilstrækkeligt overløb, for lille udstødningsrille og for høj lokal skimmeltemperatur, der forårsager for tidlig gelering. |
|
Lokal glasfiberophobning |
Flowkanal brat ændring, højre-vinklet hjørne, dyb og smal forstærkningsrib |
|
Fusionssvejsemærker er skrøbelige. |
Der er intet overløbsdræn eller udstødningssystem i krydset, hvor de to materialer mødes. |

VII. Optimeringsplan for forbedring af flydeevnen af SMC i forhøjning af skimmelenden
- Støbehulrum: Alle hjørner er afrundet med større radier, de smalle ribber er fortykkede ved roden, og der er tilføjet en styrestruktur ved det lange procesafsnit;
- Temperaturkontrol: Formen har uafhængige varmekredse. Temperaturen i foderområdet er lidt lavere, og temperaturen i slutningen af materialestrømmen er passende øget;
- Overløb og udstødning: Kontinuerlige overløbskanter sættes langs produktkonturen. Udstødningsriller tilføjes separat ved hjørnerne og materialets konvergenspunkter;
- Overfladebehandling: Formhulrummet er poleret til en spejlfinish for at reducere materialets friktionsmodstand;
- Kontrol af formlukning: Forøg stivheden af formskabelonen, kontroller ensartet formlukningsspalten og undgå for stort overløb i visse lokale områder.
opsummere
SMC'ens egen formulering (harpiks, glasfiber, fyldstoffer) bestemmer den grundlæggende strømningsydelse, men formen er bæreren for den fulde udøvelse af flowet: temperatur, hulrumsgeometri, udluftning, overfladefriktion og formstivhed styrer tilsammen strømningsmodstanden, strømningsretningen og påfyldningshastigheden. For den samme batch af SMC-råmaterialer vil ændring af formen eller ændring af hulrumsstrukturen resultere i helt andre støbeeffekter med betydelige forskelle i flydeevne.


