


Vigtigste tekniske punkter ved GMT Automotive Molding Tooling
Sep 09, 2026
Termoplastiske GMT-glasfibermåtte-forstærkede kompositter, med deres enestående fordele som letvægt, slagfasthed og genanvendelighed, er blevet anvendt i vid udstrækning i store strukturelle komponenter til nye energikøretøjer, såsom batteriskærme, undervognsbeskyttere og forreste-moduler. I modsætning til den traditionelle termohærdende SMC-kompressionsstøbningsproces anvender GMT-støbning en procesrute, der involverer ekstern forvarmning af pladematerialet og formkøling til formgivning, hvilket stiller særlige krav til værktøjsstivhed, temperaturkontrolsystemer, forskydningsstrukturer og automatiseringskompatibilitet. Dette papir fokuserer på store GMT-komponenter til biler og præsenterer det strukturelle design af termoplastiske støbeværktøjer, nøglepunkter for temperaturkontrol, almindelige problemer og tilsvarende procesoptimeringsløsninger.
I. Overordnet struktur af arbejdsarmaturen (store autodele)
1. Forskallingsramme krop
Materiale: P20 / 718H hærdet stål med HRC30 - 36 hårdhed. Fortykket ramme og rygforstærkningsribber for at modstå 10 - 20 MPa højt tryk og forhindre store-forme i at deformeres på grund af tryk.
Formhulens overflade er poleret med Ra0.8 - 1.6 μm; trækvinklen er 3 grader - 5 grader for at forhindre overfladeridser under udtagning af store dele; præcisionsstyrestifter og styremuffer + positioneringsstifter til at kontrollere lukkespalten og undertrykke flash.
Klipkant: Strækbar lodret klippekantstruktur, direkte klipning inde i formen, reducerer den efterfølgende trimningsproces og kontrollerer tykkelsen af blitsen.
· Udkastningssystem: Multi-synkron udstødning, der forhindrer vridning under udkastning af store-dele; kan integreres med vakuumudstødning for at forbedre overfladekvaliteten.
2. Termisk styringssystem [Kernen i GMT-værktøjer]
Den største forskel mellem GMT og SMC: SMC-forme opvarmes kontinuerligt; GMT arbejdsarmaturer er primært til køling.
1. Opdelt høj-dybt-huls kølevandskredsløb (vigtigt for store dele)
For store stykker over en meter i størrelse kan kølehastighedsforskellene i forskellige vægtykkelser og ribbepositioner let forårsage resterende spænding og vridningsdeformation; ved hjælp af opdelt uafhængig temperaturkontrol kan nøgleområder udføres til at udføre konform køling, opnå afbalanceret varmeafledning og sikre dimensionsstabilitet.
1. Lokal tilskudsopvarmning: Elektriske varmerør kan konfigureres i installationsområdet for den indlejrede del og tykke ribber for at undgå for tidlig afkøling og materialemangel.
Formens arbejdstemperatur: 60 - 90 grad ; Forvarmning uden for pladematerialeovnen: 170 - 190 grader, strengt forbudt at overstige 230 grader, for at forhindre nedbrydning af PP-matrixen.
3. Automatiseret tilpasningsgrænseflade
· Reserveret materialehåndteringsgrænseflade til de mekaniske hånd- og arkpositioneringsgrænseblokke;
· Integreret oliekredsløb og luftkredsløb; kompatibel med hydraulisk pressetonnage: 1600 - 4000t stor hydraulisk presse.

II. Nøgletræk ved typiske GMT-komponenter og værktøj til biler
|
GMT dele |
Nøglepunkter i design af arbejdstøj |
|
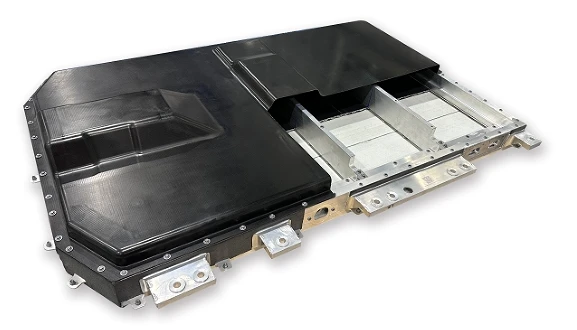
Beskyttelsesdæksel til batteripakken |
Stort-område flad plade + tætte forstærkende ribber; zone køling; høj stivhed formramme; flere fremspring til installation; i-formbeskæring |
|
Beskyttelsesplade til bilundervogn |
Højt billedformat, tynd væg; kontrol vridning; vakuum udstødning; lav flange |
|
Front-modulbeslag |
Flere indlejrede dele; komplekse konkaviteter og konveksiteter; kontrollerer materialestrømmen, beskytter fibrene mod overdreven forskydning |
|
anti-kollisionsstråle |
Strukturelle komponenter i tykke-sektioner; Tilstrækkelig trykfastholdelse; Balanceret køling for at sikre stødpræstation |
III. Nøgleforskelle mellem GMT Tooling og SMC Tooling
|
projekt |
Termoplastisk GMT værktøj |
Termohærdende SMC-værktøj |
|
Støbningsprincip |
Pladematerialet forvarmes uden for ovnen, og formen afkøles og størkner (fysisk faseændring) |
Formen opvarmes kontinuerligt, og harpiksen gennemgår kemisk hærdning og tværbinding. |
|
temperaturstyringssystem |
Bruger hovedsageligt zonekøling |
Kontinuerlig opvarmning (varm olie / elvarme) |
|
støbecyklus |
45-90 s |
3-6 min |
|
materialegenanvendelse |
Komponenterne kan knuses og genbruges. |
ikke genanvendeligt |
|
Fejlrisiko |
Træthed i kold og varm cyklus, blokering af vandveje, slid på knivkanten |
Oxidationskorrosion ved høj-temperatur |
IV. Almindelige fejl i store-GMT-værktøjer og foranstaltninger til undgåelse af design
Del vridning, dimensionsafvigelse:Grundårsagen er ujævn afkøling; løsninger: delt køling, formede vandkanaler, optimering af vægtykkelsesforskel, rimeligt svind.
Forstyrrelse i fiberflow og utilstrækkelig lokal styrke:Begrænsning af råvareplacering; Segmenteret kontrol af formens lukkehastighed for at forhindre fibre i at blive alvorligt vasket væk og fortrængt.
Overdreven flyvende kant:Forbedre stivheden af formrammen; forbedre positioneringsnøjagtigheden af styresøjlerne; optimere mellemrummet mellem klippebladene
.Skarp kant slides hurtigt ned:Lokal bratkølingshærdning af skærkanten.
Afstøbningsdeformation:Udfør flere synkrone ekstruderinger og indstil en passende trækvinkel til formen.
V. Komplet GMT-støbningsprocesflow
Skæring af GMT-plademateriale → Forvarmning i varmluftovn ved 170 - 190 grader → Automatisk håndføder hurtigt materialet ind i arbejdsemnets hulrum → Hurtig lukning af den hydrauliske presse → Høj-trykshold (10 - 20 MPa) → Afkøling og formning inde i formen → Indvendig forskydning og trimning af → den næste udstødning og trimning → cyklus.


