


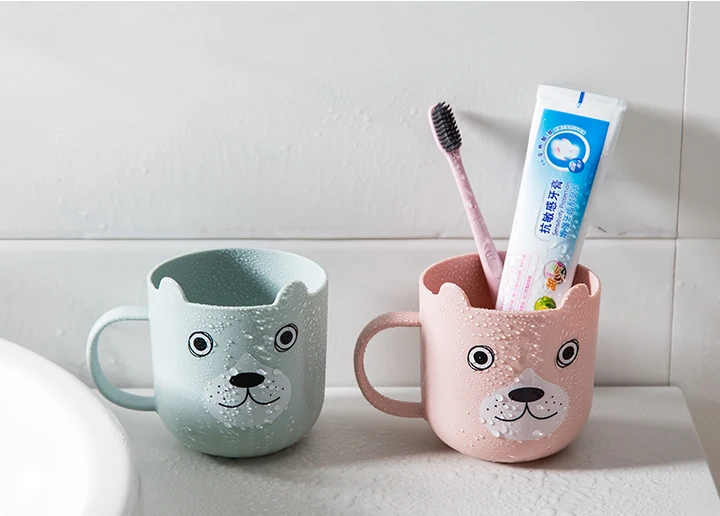
Injektionsform til tandbørste kopper
Injektionsform til tandbørste kopper af Jiutai JMJT -selskab
- Hurtig levering
- Kvalitetssikring
- 24/7 kundeservice
Produkt introduktion
I. Formstrukturfunktioner
Støbning af komponenter:I henhold til formen og størrelsen på tandbørstekopen vedtages en integreret indsats - type konkave form og en integreret samlet konveks form. Dette design er velegnet til små - -størrelsesbørste -kopper med enkle former, hvilket sikrer formen præcision og let udskiftning.
Gating System:Sprue -bøsning og lokaliseringsring kan designes som en integreret struktur og vedtage en H7/M6 -overgangspasning med den faste mugplade. Kors - sektionsform af granet vælger normalt cirkulær, trapezformet osv. For at reducere tabet og varmedissipationstabet i løberen.
Vejledning og positioneringsmekanisme:Vejledningssøjlerne og guidebuske er normalt lavet af 20# lav - kulstofstål. Efter karburering for 0,5-0,8 mm slukkes de til 48-55HRC, hvilket har god slidstyrke og sikrer formen klammen.
Ejekter mekanisme:Den almindelige udsendelsesmekanisme er udsendelsesmekanismen. Den støbte tandbørstekop udsættes fra formen gennem ejektorpladen, ejektorstiftens fastgørelsesplade og ejektorstifter. Under designet skal positionen og mængden af ejektorstifterne overvejes for at undgå at beskadige produktet ved udsprøjtning.
Kølesystem:For den lille - størrelse kerne kan en jet - typen afkølingsmetode bruges. Et vandsprayrør er installeret midt i kernen, og kølevandet sprøjtes fra toppen for at afkøle kernevæggen ved at dive rundt for at fremskynde plastens afkøling og støbeshastighed.
Ii. Valg af materiale
- Formstålmaterialer: tHan skimmelhulrum og kerne bruger normalt mugstål som P20, 738H og S136, som har god styrke, hårdhed og korrosionsbestandighed. Stålets hårdhed er generelt 48-52HRC.
- Andre materialer:Gate -ærmet er lavet af T8 og T10 med en varmebehandlingsstyrke på 52 - 56HRC; Vejledningssøjlerne og guidebuske er lavet af 20# stål med lavt kulstofindhold og gennemgår karburering og slukning af behandling.

III. Design nøglepunkter
- Hulrumslayout:Antallet af hulrum bestemmes i henhold til produktionsbatch og produktstørrelse. For eksempel kan et multi - hulrumslayout i en form vedtages til masseproduktion, og de almindelige layouts er cirkulær fordeling eller afbalanceret fordeling for at sikre ensartet påfyldning af hvert hulrum med plastmeltning.
- Skille overfladedesign:Det skal vælges på den del med det største kryds - sektionen af tandbørstekoppen uden at påvirke produktudseende. På samme tid skal ejektionsmetoden for plastikdelen overvejes, så plastdelen kan forblive på den bevægelige skimmel side efter formåbning.
- Krympekompensation:Forskellige plastmaterialer har forskellige krympningshastigheder. F.eks. Er trækvinklen på formhulen for pc -materiale 35 minutter til 1 grad, og kernen er 30 minutter til 50 minutter. Under mugdesign er det nødvendigt at kompensere formstørrelsen i henhold til krympningshastigheden for det valgte plastmateriale for at sikre produktets dimensionelle præcision.

Populære tags: Injektionsform til tandbørste kopper, Kina -injektionsform til producenter af tandbørstekopper, fabrik


